Como escolher a pastilha de torneamento correta (Sandvik Coromant)
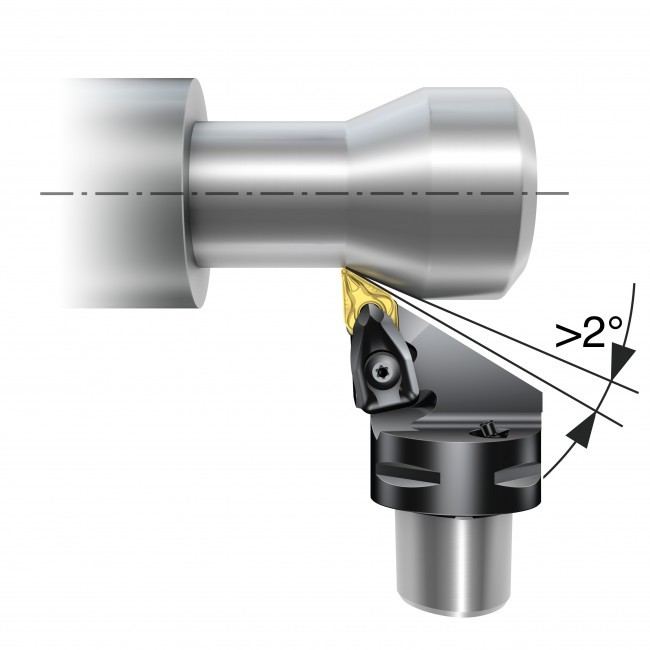
Há muitos parâmetros a serem considerados ao escolher a pastilha de torneamento. Selecione cuidadosamente a geometria da pastilha, a classe da pastilha, o formato da pastilha (ângulo de ponta), o tamanho da pastilha, o raio de ponta e o ângulo de posição (ataque), para obter um bom controle de cavacos e desempenho da maquinação.
• Selecione a geometria da pastilha com base na operação selecionada, por exemplo, acabamento
• Selecione a pastilha com o maior ângulo de ponta possível para resistência e economia
• Selecione o tamanho da pastilha de acordo com a profundidade do corte
• Selecione o maior raio de ponta possível para resistência da pastilha
• Selecione o menor raio de ponta se houver tendência a vibrações
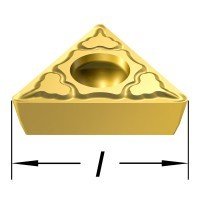
l = comprimento da aresta de corte (tamanho da pastilha)
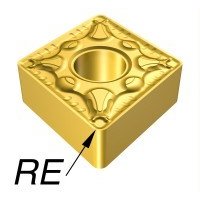
RE = raio de ponta
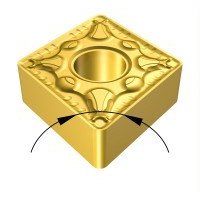
Ângulo de ponta
Geometria da pastilha de torneamento
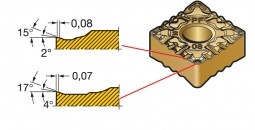
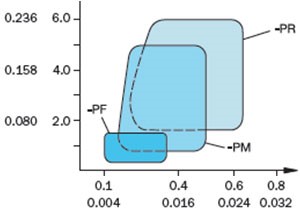
As geometrias para torneamento podem ser divididas em três tipos básicos que são otimizados para operações de acabamento, usinagem média e desbaste. O diagrama mostra a área de trabalho para cada geometria , com base na quebra de cavacos aceitável em relação ao avanço e à profundidade de corte.
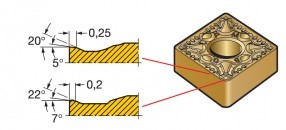
Desbaste
Combinações de faixa de avanço e profundidades de corte maiores. Operações que requerem maior segurança da aresta.
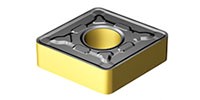
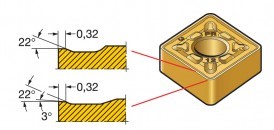
Médio
Operações de usinagem média para desbaste leve. Ampla gama de combinações de profundidade de corte e faixa de avanço.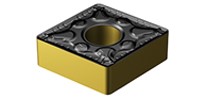
Acabamento
Operações com profundidades de corte leves e baixas faixas de avanço. Operações que requerem baixas forças de cortes.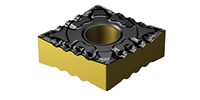
ap
Polegadas MM
Avanço fn
mm
polegadas
O exemplo acima ilustra a oferta de aços, há outras opções disponíveis para todos os grupos de materiais.
Geometria Wiper para torneamento
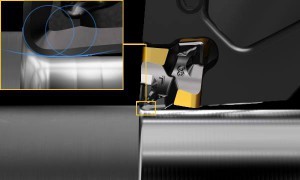
Use pastilhas Wiper para melhorar o acabamento superficial com dados de corte standard ou manter um bom acabamento superficial com uma taxa de avanço significativamente mais alta.
A geometria wiper WMX é a primeira escolha e um bom ponto de partida para a maioria das aplicações. Quando as condições mudam, há sempre uma alternativa produtiva.
Escolha uma geometria Wiper positiva para diminuir as forças e manter a produtividade em caso de problemas com vibrações.
Escolha a geometria Wiper conforme segue:
–WL: Para melhor controle de cavacos ao mudar para fn/ap mais baixos.
–WF: Melhora o controle de cavacos com um fn/ap mais baixo. Também para forças de corte menores quando houver vibração.
–WMX: Sempre a primeira escolha dentro da área de aplicação com cavacos largos. Proporciona produtividade máxima, versatilidade e os melhores resultados.
–WR: Quando uma aresta de corte mais robusta for necessária, por exemplo, para cortes interrompidos.
Classe da pastilha de torneamento
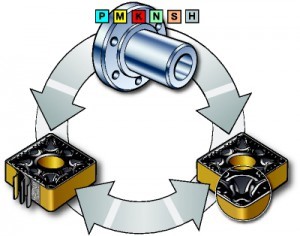
A classe da pastilha é selecionada principalmente de acordo com:
• o material da peça (ISO P, M, K, N, S, H)
• tipo de método (acabamento, usinagem média, desbaste)
• Condições de usinagem (boa, média, difícil)
A geometria e a classe da pastilha se complementam. Por exemplo, a tenacidade de uma classe pode compensar a falta de resistência de uma geometria.
Formato da pastilha de torneamento
O formato da pastilha deve ser selecionado em relação à acessibilidade do ângulo de posição da ferramenta. O maior ângulo de ponta possível deve ser selecionado para propiciar resistência e confiabilidade à pastilha. Porém, isso deve ser balanceado de acordo com a variação de cortes que precisam ser executados.
Um ângulo de ponta grande é robusto, porém requer maior potência da máquina e tem maior tendência à vibração.
Um ângulo de ponta pequeno é mais fraco e tem menor contato da aresta de corte, o que pode tornar a pastilha mais sensível aos efeitos térmicos.
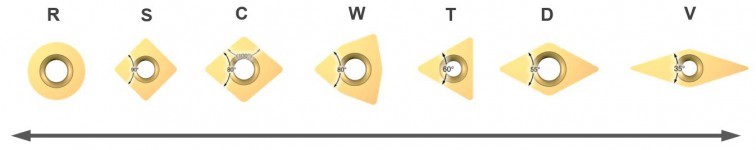
Resistência da aresta viva
(Ângulo de ponta grande)
• Aresta mais robusta
• Faixas de avanço mais altas
• Maior força de corte
• Maior vibração
Menos tendências à vibração
(Ângulo de ponta pequeno)
• Maior acessibilidade
• Menor vibração
• Menor força de corte
• Aresta de corte mais fraca
Tamanho da pastilha de torneamento
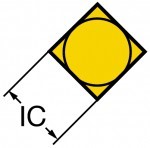
Selecione o tamanho da pastilha dependendo das exigências da aplicação e o espaço para a ferramenta de corte na aplicação.
Com uma pastilha grande, a estabilidade é melhor. Para usinagem pesada, o tamanho da pastilha, geralmente, está acima de iC 25 mm (1 pol.).
No acabamento, o tamanho pode ser reduzido em muitos casos.
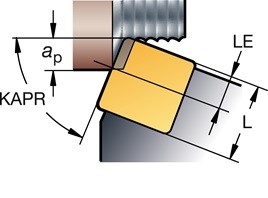
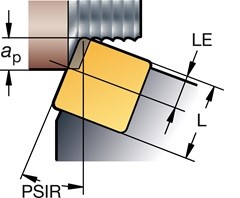
Como escolher o tamanho da pastilha
1. Determine a maior profundidade de corte, ap
2. Determine o comprimento de corte necessário, LE, e considere o ângulo de posição (ataque) do porta-ferramenta e a profundidade de corte, ap e a especificação da máquina
3. Com base no LE e no ap necessários, o comprimento L da aresta de corte correta e o IC para a pastilha podem ser selecionados
Raio de ponta da pastilha de torneamento
O raio de ponta RE é um fator importante em operações de torneamento. As pastilhas estão disponíveis em vários tamanhos de raio de ponta. A escolha depende da profundidade de corte e do avanço e influencia o acabamento superficial, a quebra de cavacos e a resistência da pastilha.
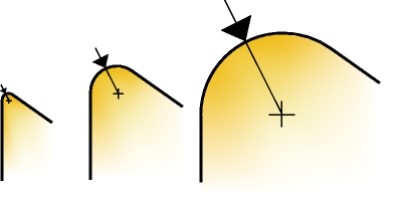
Raio de ponta pequeno Raio de ponta grande
- Ideal para profundidades – Faixa de avanço alta
de corte pequenas – Grandes profundidades de corte
- Reduz a vibração – Segurança da aresta robusta
- Aresta de corte fraca – Forças radiais maiores
- Geralmente uma melhor
quebra de cavacos
Profundidade do corte e forças de corte
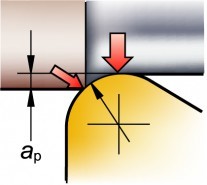
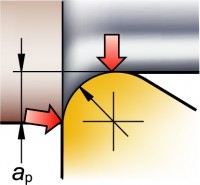
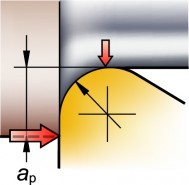
A relação entre o raio de ponta e a profundidade de corte afeta a tendência a vibrações. As forças radiais que empurram a pastilha para longe da superfície de corte tornam-se mais axiais conforme a profundidade de corte aumenta.
É preferível ter mais forças axiais do que radiais. Forças radiais altas podem ter um efeito negativo na ação de corte o que pode resultar em vibração e acabamento superficial insatisfatório.
Como regra geral, escolha um raio de ponta menor ou igual que a profundidade de corte.
Tipo de pastilha de torneamento positiva ou negativa
Uma pastilha negativa tem um ângulo de 90° (o ângulo de folga é 0°), enquanto uma pastilha positiva tem um ângulo inferior a 90° (por exemplo, o ângulo de folga é 7°). A ilustração da pastilha negativa mostra como ela é montada no suporte e inclinada. Algumas características dos dois tipos de pastilhas estão listadas abaixo:
Pastilha de torneamento positiva
• Face única
• Baixas forças de cortes
• Folga lateral
• Primeira escolha para torneamento interno e externo de peças delgadas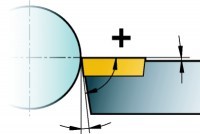
Ângulo de folga
Pastilha de torneamento negativa
• Face dupla e/ou única
• Alta resistência da aresta
• Folga zero
• Primeira escolha para torneamento externo
• Condições de corte pesado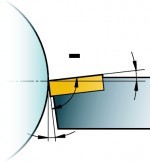
Ângulo de folga
Ângulo de posição para torneamento
O ângulo de posição, KAPR (ou o ângulo de ataque, PISR), é o ângulo entre a aresta de corte e a direção de avanço. É importante escolher o ângulo de posição/de ataque correto para o êxito da operação de torneamento. O ângulo de posição/de ataque influencia:
• Formação de limalha
• Direção de forças de corte
• Comprimento da aresta de corte em corte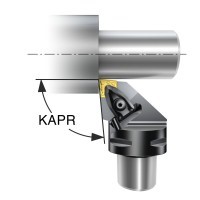
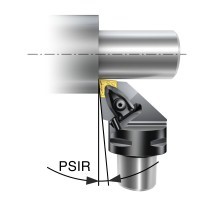
Ângulo de posição grande (ângulo de ataque pequeno)
• As forças são direcionadas para o mandril. Há menor tendência à vibração
• Capacidade de tornear cantos a 90 graus
• As forças de corte mais altas, especialmente, na entrada e na saída do corte
• A tendência ao desgaste tipo entalhe em HRSA e peças endurecidas
Ângulo de posição pequeno (ângulo de ataque grande)
• As forças radiais mais altas direcionadas para a peça causarão tendência à vibração
• Carga reduzida na aresta de corte
• Produz um cavaco mais fino = faixa de avanço mais alta
• Reduz o desgaste tipo entalhe
• Não pode tornear cantos a 90°